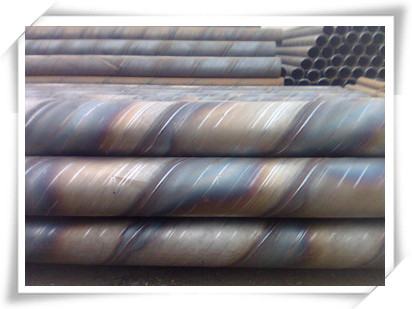
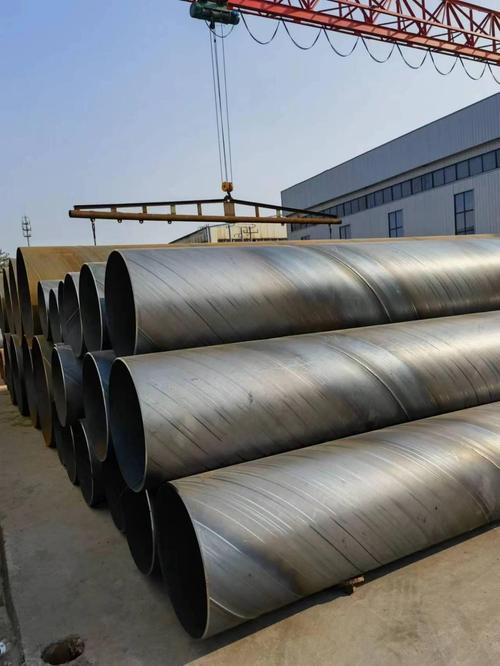
螺旋焊管 从制造工艺到工程应用的全面解析
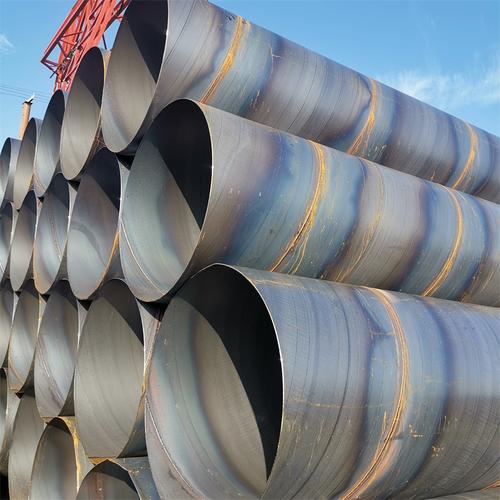
螺旋焊管:从制造工艺到工程应用的全面解析
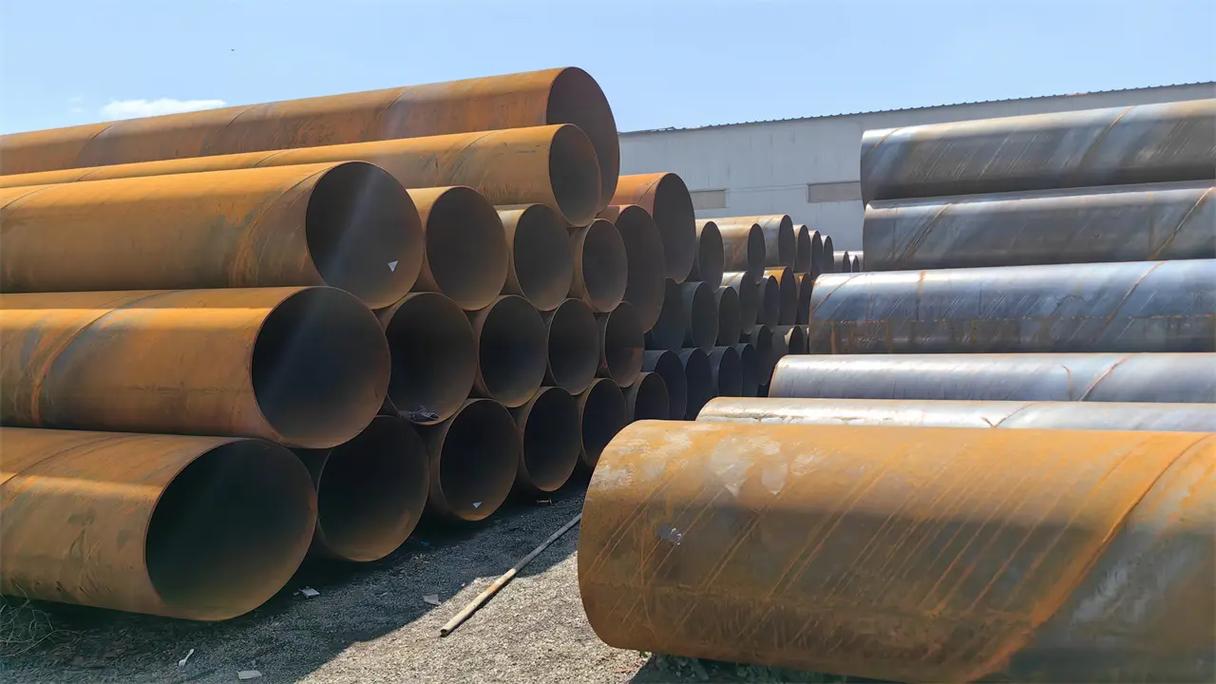
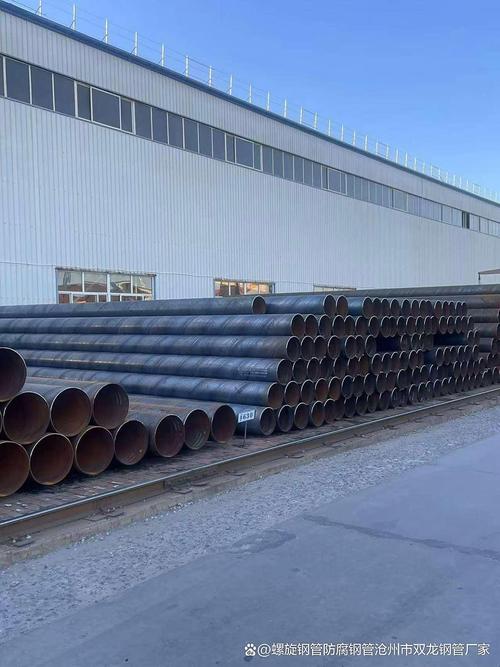
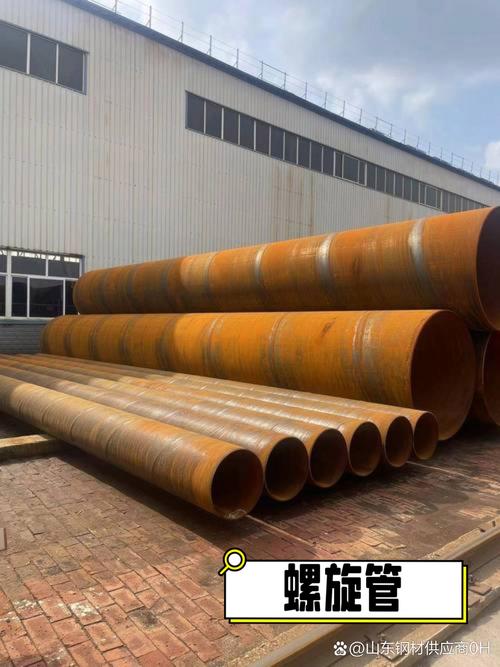
螺旋焊管(Spiral Welded Pipe),又称螺旋缝埋弧焊管,是一种以热轧带钢卷为原料,通过螺旋成型方式卷制并焊接而成的管材。凭借其独特的工艺优势和优异的力学性能,螺旋焊管在石油天然气输送、水利工程、建筑结构等领域占据着不可替代的地位。
一、制造工艺:螺旋成型的精妙之处
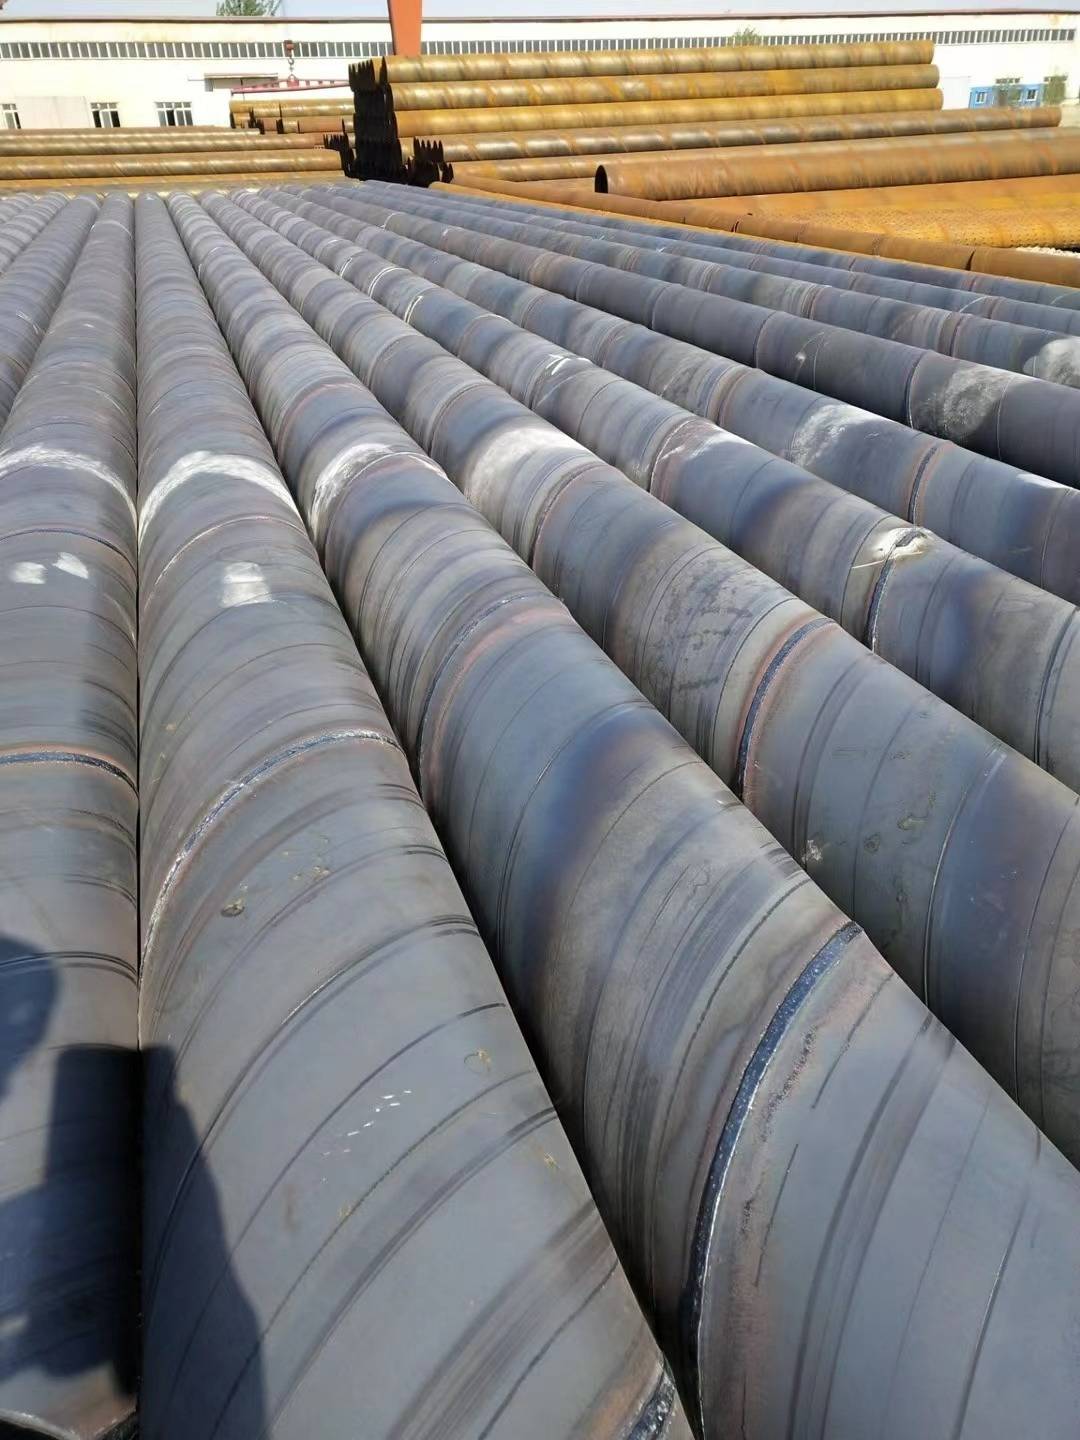
螺旋焊管的核心工艺在于“螺旋成型”。生产中,带钢卷经过开卷、矫平、剪切对焊后,进入成型器,以一定的成型角(通常为40°~70°)连续卷制成螺旋管坯,随后采用埋弧焊(SAW)完成内缝和外缝的焊接。
这一工艺的关键参数是成型角。成型角的变化直接决定了管径与带钢宽度之间的关系:同一宽度的带钢,通过调整成型角,可以生产出多种不同直径的钢管。这种灵活性是螺旋焊管相较于直缝焊管的显著优势之一。
焊接质量是螺旋焊管的生命线。内焊和外焊通常采用多丝埋弧焊工艺,配合在线超声波检测、X射线工业电视检测等无损检测手段,对焊缝进行100%覆盖检查。成型过程中的静水压试验则进一步验证管体的承压能力和密封性。
二、技术优势:为什么选择螺旋焊管
1. 大口径能力突出。 螺旋成型工艺使螺旋焊管能够以相对较窄的带钢生产出大直径管材。目前国内螺旋焊管的最大管径可达数米级别,广泛用于大型输水管道和长距离油气输送干线。
2. 焊缝受力条件好。 螺旋焊缝与管体主应力方向呈一定角度分布,使得焊缝承受的应力相对分散,有利于提高管体的整体承载能力。
3. 原料利用率高。 螺旋成型对带钢宽度的适应性强,可以根据管径需求灵活选用带钢规格,减少边角废料,降低生产成本。
4. 生产效率高。 连续化螺旋成型与焊接作业方式使其具备较高的生产效率,适合大批量生产。
5. 规格范围宽。 管径、壁厚、长度的调节相对灵活,能够满足多样化的工程需求。
三、标准体系与质量要求
螺旋焊管的生产和验收遵循严格的标准体系。国内常用标准包括GB/T 9711(石油天然气工业管线输送系统用钢管)、SY/T 5037(普通流体输送管道用螺旋缝埋弧焊钢管)等;国际标准则有API Spec 5L、ISO 3183等。
质量标准主要围绕以下几个方面展开:
- 原材料控制: 带钢的化学成分、力学性能须符合标准要求,尤其关注碳当量对焊接性的影响。
- 几何尺寸精度: 管径偏差、椭圆度、壁厚均匀性、管端坡口精度等直接关系到现场焊接质量。
- 焊缝质量: 焊缝的力学性能(抗拉强度、冲击韧性、硬度)、无损检测合格率是核心指标。
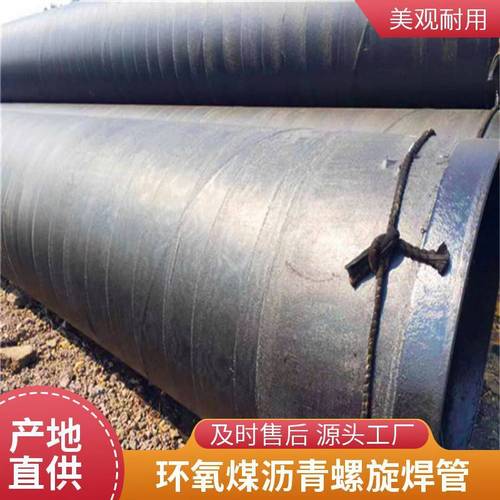
- 防腐性能: 根据使用环境,螺旋焊管通常需进行3PE、FBE等外防腐处理和内衬防腐。
四、工程应用:管道之外的多面手
螺旋焊管的应用远不止于“管道”二字所能涵盖的范围:
油气输送管线。 这是螺旋焊管最经典的应用场景。长距离输油输气干线大量采用大口径螺旋焊管,如西气东输等国家级工程中均有广泛应用。
水利与市政工程。 大型引水管道、城市供水排水管网、污水处理管道中,螺旋焊管凭借大口径和良好的密封性成为常用管材。
桩基与结构工程。 螺旋焊管可作为钢管桩用于码头、桥梁基础,也可作为建筑结构中的钢柱、桁架杆件等。
工业管道。 在化工、电力、供热等行业中,螺旋焊管用于输送蒸汽、热水及其他介质。
五、选型与注意事项
在实际工程中选用螺旋焊管时,需重点关注以下几点:
1. 明确使用条件。 输送介质的性质(腐蚀性、温度、压力)、敷设环境(地下、水下、地上)决定了管材的钢级、壁厚和防腐等级。
2 . 核实标准适用性。 不同标准对管材的性能要求存在差异,应根据工程所在地的法规和设计文件选择对应标准。
3. 关注焊缝质量证明。 要求供方提供完整的焊缝无损检测报告、静水压试验记录和力学性能试验报告。
4. 管端处理。 现场环焊缝的焊接质量很大程度上取决于管端坡口的加工精度,选型时应明确坡口型式和技术要求。
##
螺旋焊管作为一种成熟的焊管品类,其螺旋成型工艺赋予了大口径、高效率和成本可控的突出优势。随着高钢级管线钢的应用推广和焊接、检测技术的持续进步,螺旋焊管在能源输送和基础设施建设中仍将发挥重要作用。理解其工艺逻辑和质量控制要点,是科学选型和保障工程安全的前提。